تولید شیشه سکوریت یک مسیر دقیق و مرحلهبهمرحله است؛ مسیری که از دریافت نقشه و مشخصات فنی سفارش شروع میشود و با کنترل کیفیت، بارکد، بارگیری و تحویل منظم به مشتری پایان میرسد. در آذرجام نشکن، این فرآیند با تکیه بر تجربه تولید، تجهیزات صنعتی و نرمافزار مدیریت شیشه انجام میشود تا قوارههای هر پروژه با دقت، نظم و در زمان اعلامشده آماده تحویل شوند.
ثبت سفارش بر اساس نقشه و مشخصات فنی پروژه
شرکتها و مشتریانی که با آذرجام نشکن همکاری میکنند، سفارشهای خود را از مسیرهای مختلف و معمولا بهصورت نقشه دقیق برای مجموعه ارسال میکنند. در این سفارشها، ابعاد قوارهها، نوع جاسازیها، ضخامت، رنگ شیشه و تعداد مورد نیاز مشخص میشود.
پس از دریافت اطلاعات، سفارش توسط بخش کارشناسی بررسی میشود. متراژ، تعداد قوارهها، مشخصات فنی و امکان تولید کنترل شده و بعد از تایید نهایی، زمان تحویل شیشه و شماره سفارش به مشتری اعلام میگردد. این مرحله پایه اصلی نظم تولید است، چون هر خطا در ابعاد یا مشخصات اولیه میتواند روی کل فرآیند اثر بگذارد.
برچسبگذاری و ردیابی قوارهها از تولید تا تحویل
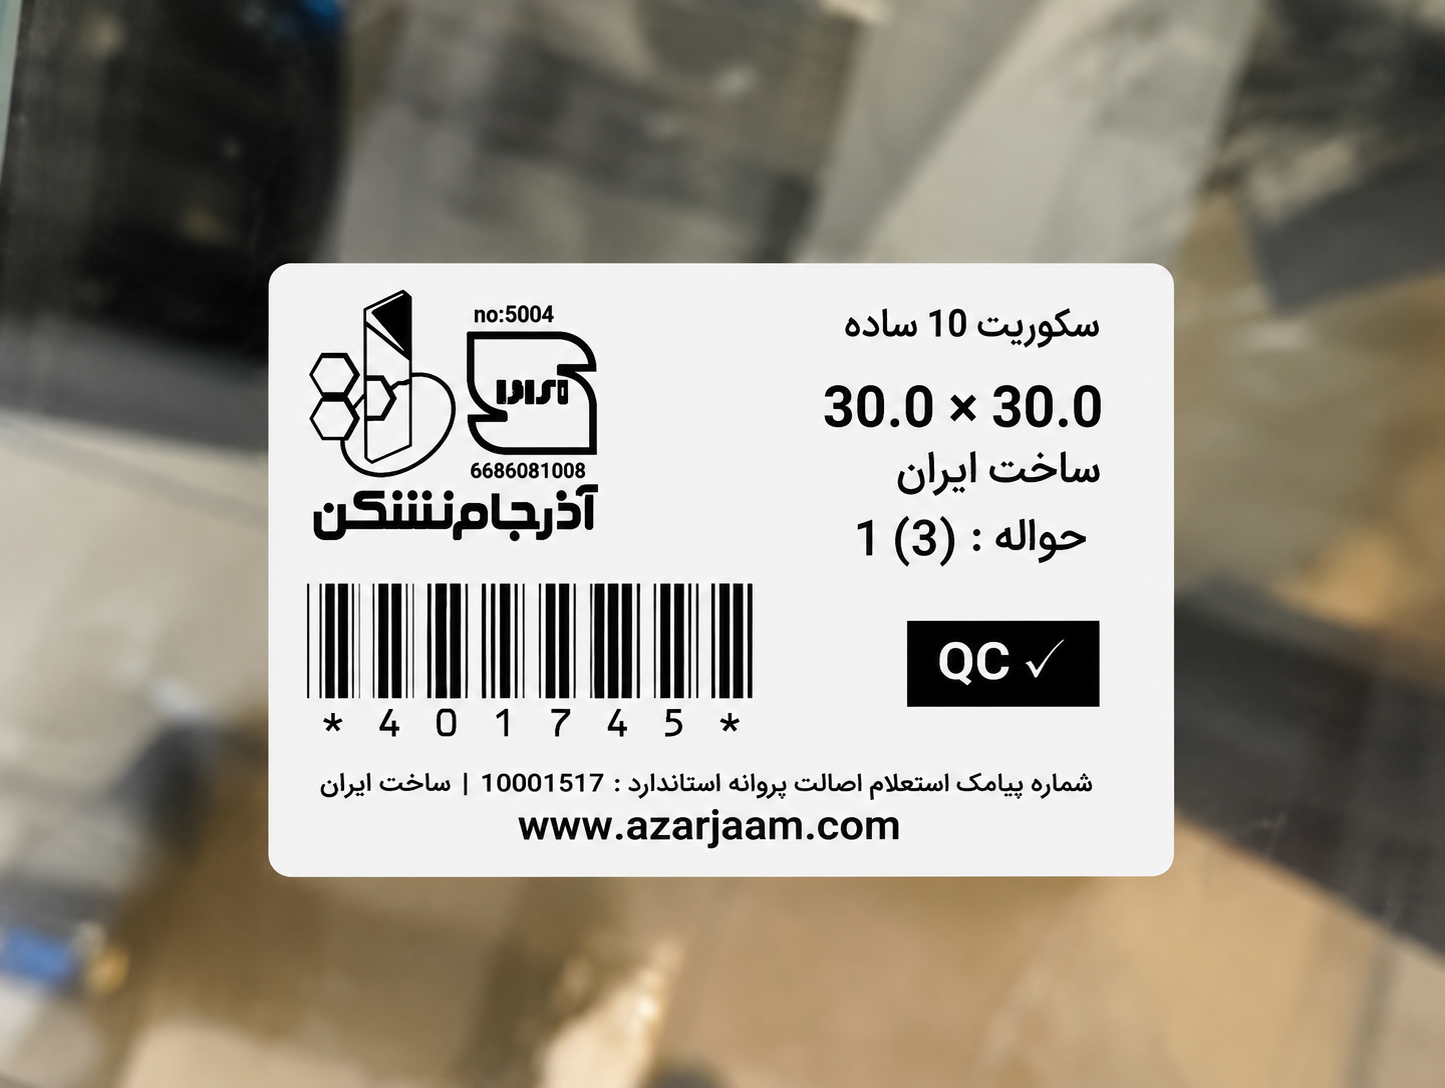
در آذرجام نشکن، برچسبگذاری قوارهها از مراحل ابتدایی تولید آغاز میشود و تا زمان تحویل ادامه دارد. روی هر شیشه، اطلاعات لازم برای شناسایی سفارش، مشخصات قواره و پیگیری مراحل تولید درج میشود تا شیشهها در بخشهای مختلف کارخانه قابل ردیابی باشند.
این ردیابی باعث میشود احتمال جابهجایی یا خطا در سفارشها کاهش پیدا کند و هر قواره تا مرحله کنترل نهایی، قرارگیری روی خرک و بارگیری قابل شناسایی باشد.
جورچین شیشه و بهینهسازی نقشه برش
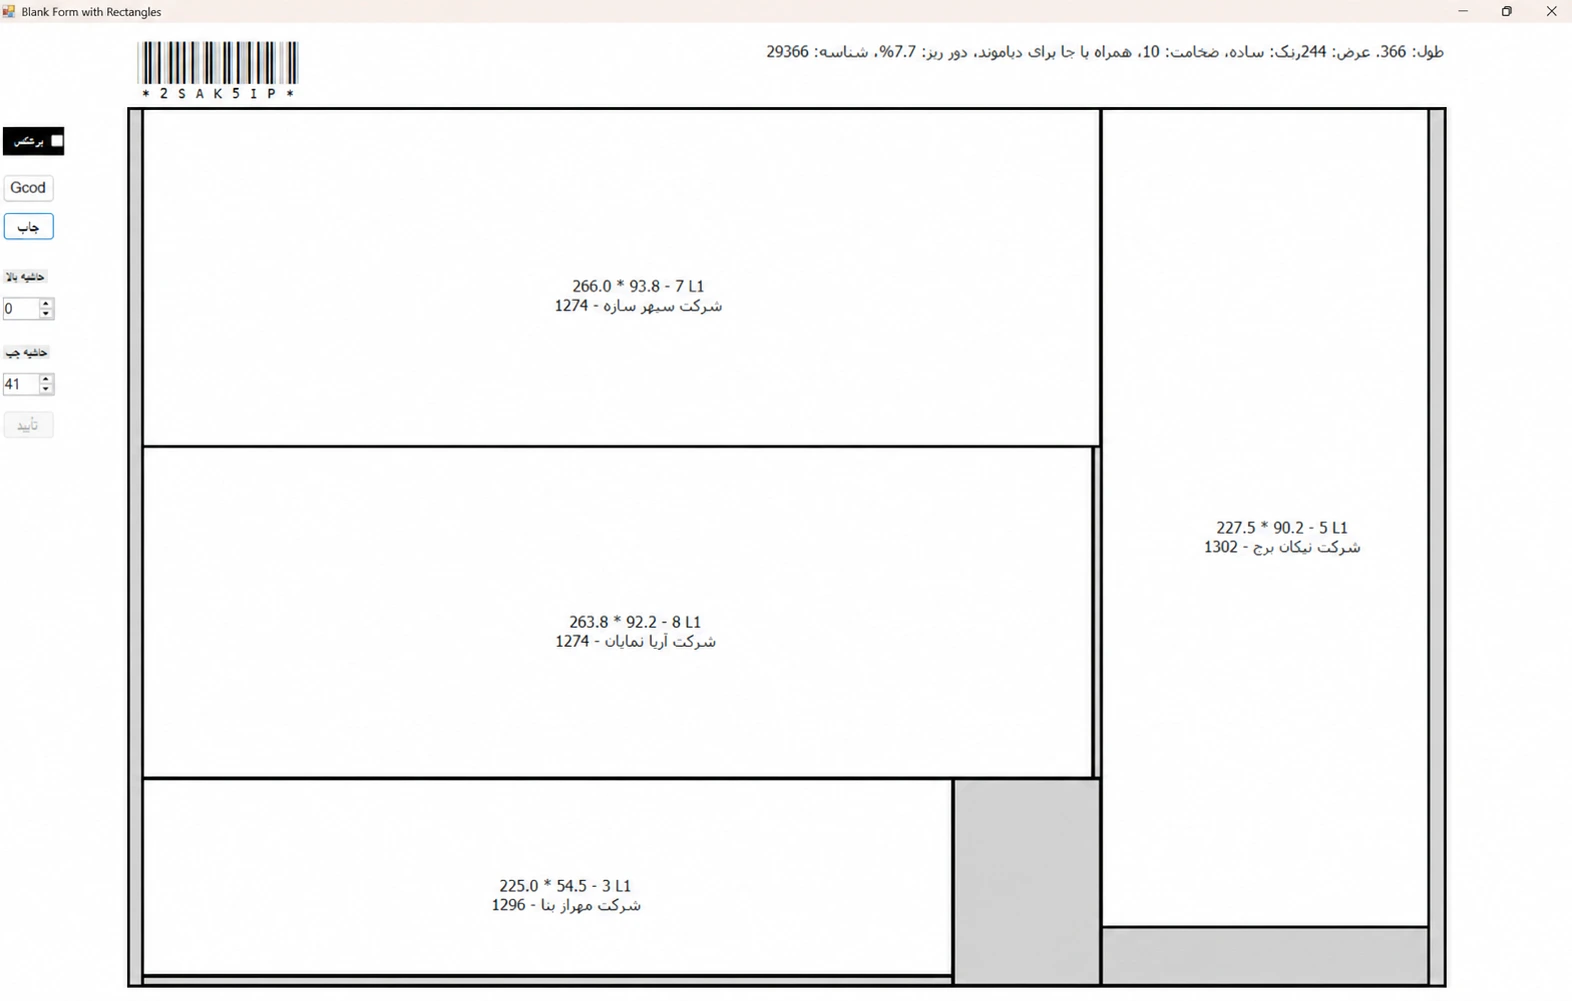
بعد از ثبت سفارش، نوبت به بخش جورچین شیشه میرسد. در این مرحله، قوارههای همرنگ و همضخامت از سفارشهای مختلف با همدیگر بررسی و بهینهسازی میشوند تا نقشه برش با کمترین دورریز ممکن آماده شود.
جورچین درست، هم در کاهش پرت شیشه نقش دارد و هم باعث میشود سفارشها با سرعت و نظم بیشتری وارد خط تولید شوند. نقشههای آمادهشده در این بخش، در برنامه مدیریت شیشه ثبت میگردند و مبنای برش دقیق در مرحله بعد قرار میگیرند.
برش شیشه بر اساس نقشههای بهینهشده
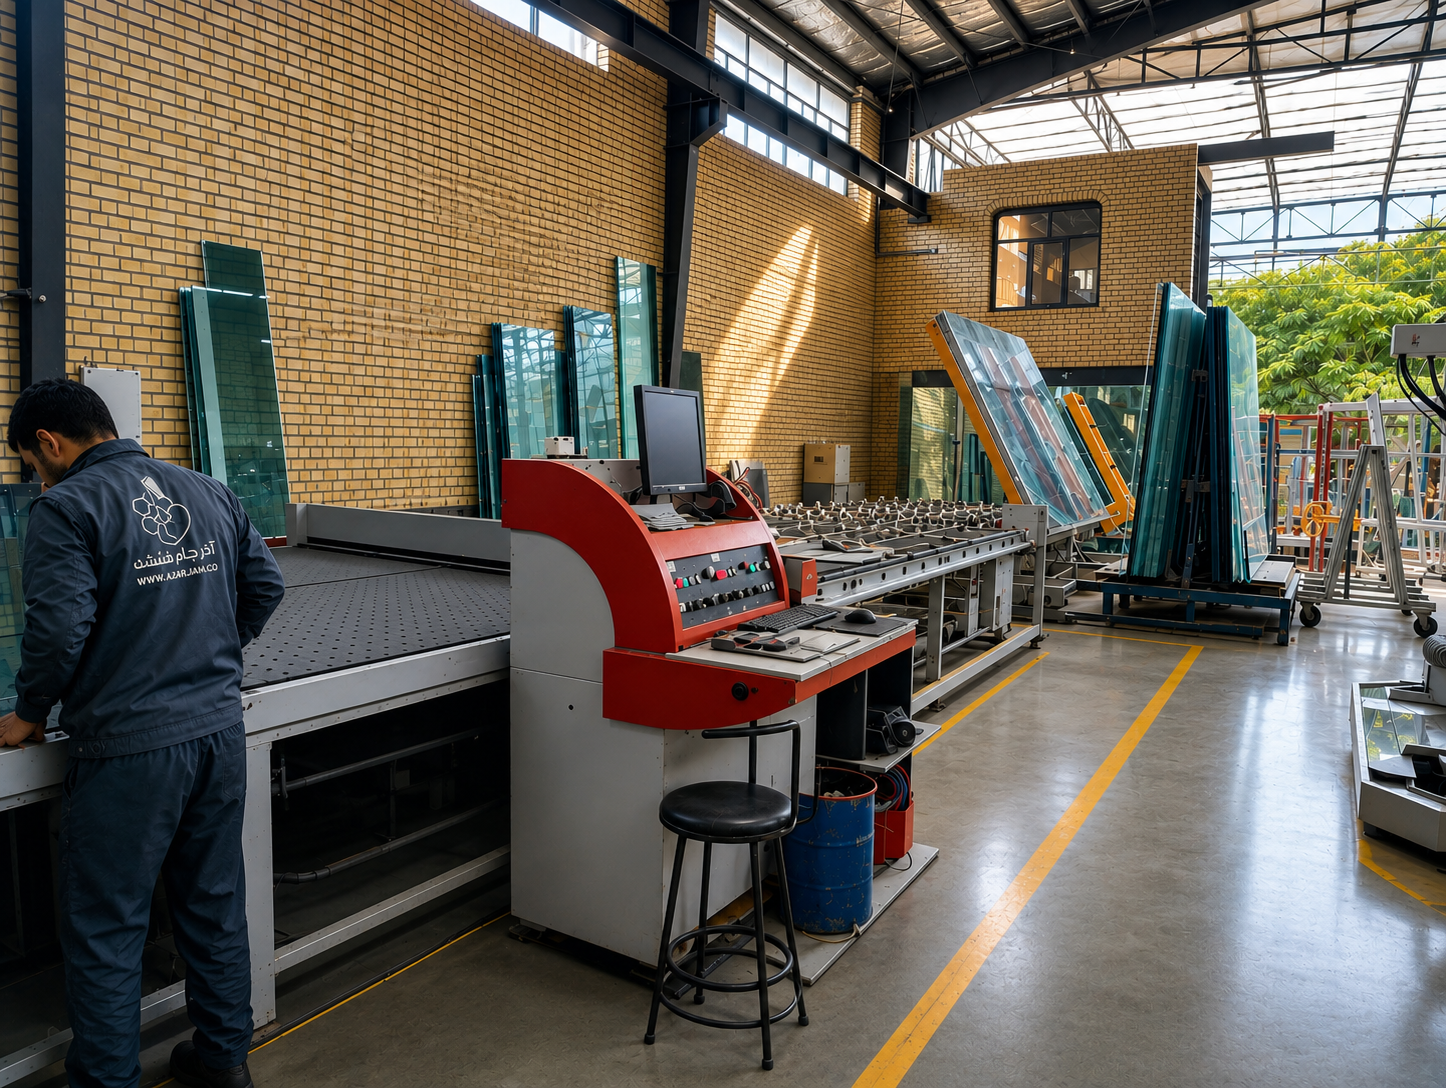
در مرحله برش، نقشههای آمادهشده در بخش جورچین وارد دستگاه برش میشوند. برش شیشه بدون دخالت مستقیم برشکار و مطابق ابعاد ثبتشده در سفارش انجام میگیرد تا قوارهها با دقت بالا و یکنواختی مناسب آماده مراحل بعدی شوند.
دقت در این بخش اهمیت زیادی دارد، چون پس از سکوریت شدن امکان برش مجدد، اصلاح ابعاد یا تغییر شکل شیشه وجود ندارد. به همین دلیل، کنترل نقشه و دقت دستگاه برش یکی از نقاط مهم در کیفیت نهایی محصول است.
لبهزنی اتوماتیک با دستگاه دابل ادج
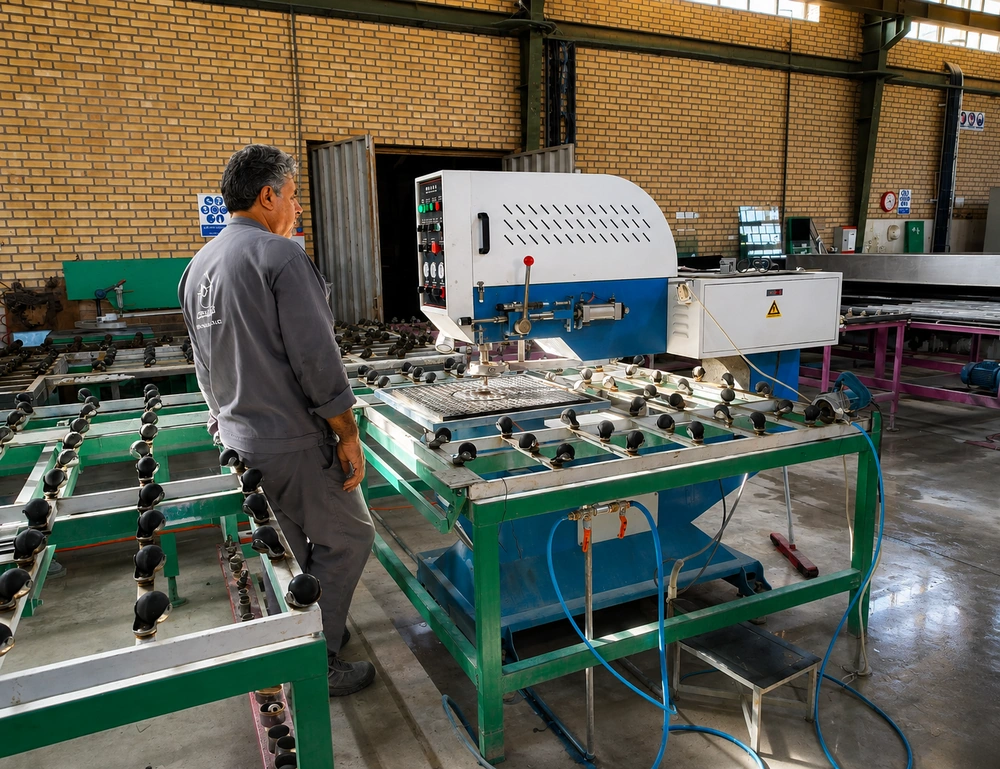
پس از برش، قوارههای شیشه وارد مرحله لبهزنی یا دیاموند میشوند. در آذرجام نشکن، این فرآیند با دستگاه دابل ادج اتوماتیک و پیشرفته انجام میشود تا لبههای شیشه با کیفیت بالا سنگزنی، پرداخت و آماده ورود به مراحل بعدی شوند.
کیفیت دیاموند فقط روی ظاهر شیشه اثر ندارد؛ لبهکاری درست در ایمنی، کاهش لبپریدگی، آمادهسازی برای نصب و کاهش ریسک شکست در مراحل بعدی تولید هم نقش مهمی دارد.
سوراخکاری و جاسازی قبل از سکوریت
شیشههایی که طبق نقشه سفارش نیاز به سوراخکاری، جای یراق، دستگیره، لولا یا سایر جاسازیها دارند، پیش از ورود به کوره آمادهسازی میشوند. برخی جاسازیهای دقیقتر و پیشرفتهتر نیز با دستگاه واترجت انجام میشود تا فرم مورد نظر با دقت بالا روی شیشه ایجاد شود.
سوراخکاری قوارهها با دستگاه دریل دوطرفه انجام میشود تا سوراخ از دو سمت شیشه دقیقتر و تمیزتر ایجاد شود. تمام این عملیات باید قبل از سکوریت شدن انجام شود، چون شیشه پس از فرآیند حرارتی دیگر قابل برش، سوراخکاری یا اصلاح ابعاد نیست.
شستوشوی شیشه پیش از ورود به کوره سکوریت
پس از برش، دیاموند، سوراخکاری و جاسازی، شیشهها پیش از ورود به کوره سکوریت شستوشو میشوند. این مرحله با دستگاههای شستوشوی عمودی و افقی انجام میگیرد تا سطح شیشه از گردوغبار، ذرات برش و آلودگیهای احتمالی پاک شود.
تمیز بودن سطح شیشه برای ورود به کوره اهمیت دارد، چون آلودگی یا ذرات باقیمانده میتواند روی کیفیت سطح، ظاهر نهایی و کنترل فرآیند حرارتی اثر بگذارد.
نشانگذاری، ورود به کوره سکوریت و عملیات کوئنچ
پیش از ورود به کوره، آرم آذرجام نشکن به همراه نشان استاندارد و کد اختصاصی شرکت روی شیشه درج میشود. این نشانهگذاری برای شناسایی محصول، ردیابی تولید و اطمینان مشتری از تولید استاندارد اهمیت دارد.
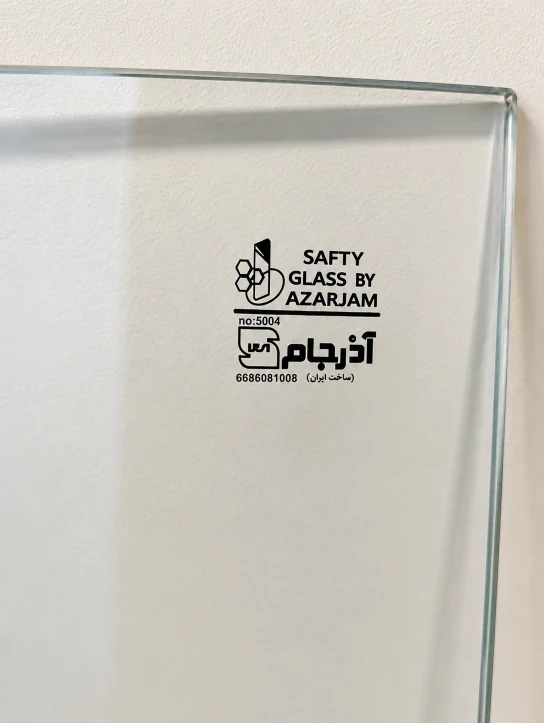
سپس شیشه وارد کوره سکوریت میشود و روی رولرهای رفتوبرگشتی حرکت میکند تا حرارت بهصورت یکنواخت در تمام سطح شیشه پخش شود. در این مرحله، شیشه معمولا تا محدوده دمایی حدود ۶۲۰ تا ۷۰۰ درجه سانتیگراد گرم میشود؛ دمایی که شیشه را برای ایجاد تنشهای کنترلشده داخلی آماده میکند.
پس از چند دقیقه و رسیدن شیشه به دمای مناسب، شیشه از کوره خارج شده و وارد بخش کوئنچ میشود. در این بخش، دمندههای بزرگ، هوای پرفشار را به دو سطح شیشه میدمند. سطح شیشه سریعتر از لایههای داخلی سرد و منقبض میشود و در نتیجه تنش فشاری در سطح و تنش کششی در داخل شیشه ایجاد میگردد. همین ساختار تنشی باعث افزایش مقاومت مکانیکی شیشه و تبدیل آن به شیشه سکوریت میشود.
اهمیت نشان استاندارد در تولید شیشه سکوریت
شیشه سکوریت به دلیل کاربرد مستقیم در ایمنی ساختمان، نما، درب، پارتیشن، جانپناه، ویترین و فضاهای پرتردد، محصولی نیست که کیفیت آن فقط با ظاهر شیشه سنجیده شود. رعایت الزامات استاندارد و داشتن نشان استاندارد، یکی از معیارهای مهم در تولید و عرضه شیشه سکوریت قابل اعتماد است.
استاندارد، حداقلهای قابل قبول در فرآیند تولید، رفتار شکست، مقاومت، کنترل کیفیت و نشانهگذاری محصول را مشخص میکند. به همین دلیل، هنگام سفارش شیشه سکوریت، توجه به تولیدکننده معتبر و دارای نشان استاندارد میتواند ریسک استفاده از محصول بیکیفیت را کاهش دهد.
رفتار شکست شیشه سکوریت و نقش آن در ایمنی
یکی از تفاوتهای اصلی شیشه سکوریت با شیشه معمولی، رفتار آن هنگام شکست است. شیشه معمولی در زمان شکستن میتواند به قطعات بزرگ و تیز تبدیل شود، اما شیشه سکوریت به دلیل ساختار تنشی ایجادشده در فرآیند تولید، معمولا به قطعات کوچکتر و کمخطرتر خرد میشود.
همین ویژگی باعث شده شیشه سکوریت برای بسیاری از کاربردهای ساختمانی و صنعتی، از درب و پارتیشن گرفته تا نما، جانپناه و فضاهای پرتردد، انتخابی ایمنتر باشد.
مدیریت سفارشها تا آمادهسازی و تحویل بهموقع
در آذرجام نشکن، مراحل سفارش، تولید و آمادهسازی شیشهها با استفاده از نرمافزار مدیریت شیشه پیگیری میشود. به کمک این سیستم، وضعیت قوارهها در هر مرحله کنترل شده و سفارشها در زمانبندی مشخص، مطابق قول دادهشده به مشتری آماده میشوند.
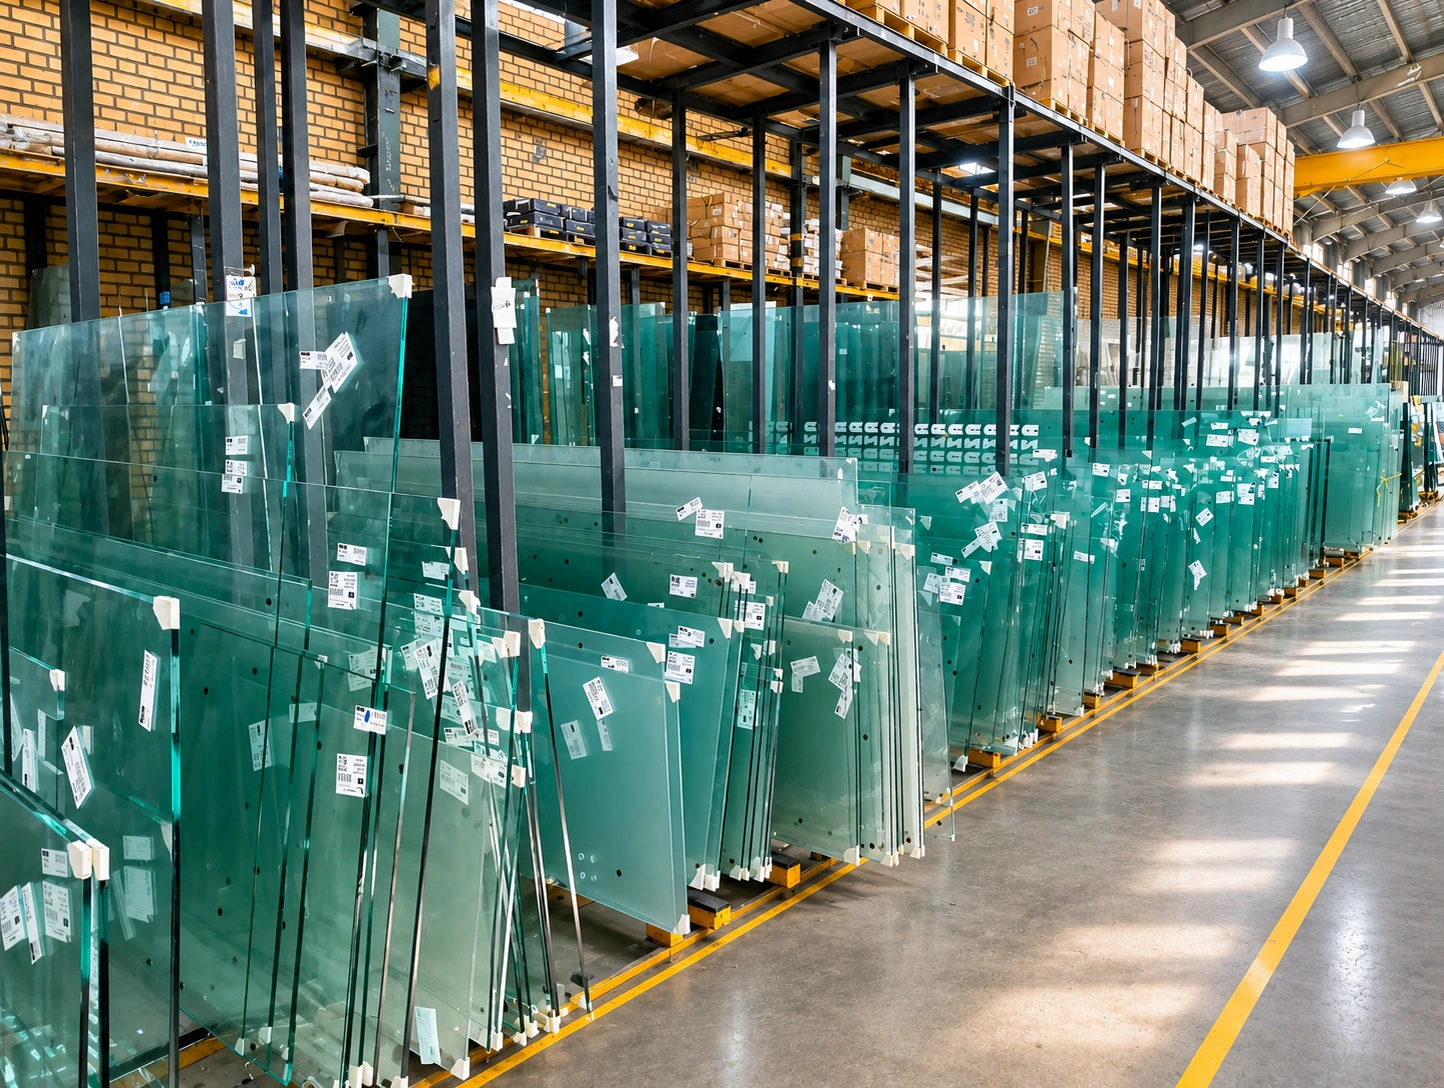
پس از پایان تولید، شیشههای هر مشتری بهصورت تفکیکشده روی خرکهای مخصوص قرار میگیرند تا برای تحویل یا ارسال آماده باشند. این تفکیک سیستمی و فیزیکی، احتمال خطا در تحویل سفارشهای پروژهای را کاهش میدهد.
بازرسی نهایی، بارکد و بارگیری سفارش
در زمان تحویل، مشتری پس از دریافت حواله از بخش دفتری، سفارش خود را از واحد تحویل دریافت میکند. شیشهها پیش از بارگیری بهصورت دقیق بازرسی میشوند و با ثبت بارکد هر قواره، کنترل نهایی سفارش انجام میگیرد.
سپس شیشهها با دقت روی وسیله حمل بارگیری میشوند. پس از تکمیل بارگیری، مشخصات راننده، تعداد قوارهها و مشخصات بار تحویلشده بهصورت سیستمی برای شرکت سفارشدهنده پیامک میشود و راننده از محل کارخانه خارج میگردد.
سوالات متداول درباره تولید شیشه سکوریت
آیا سوراخکاری شیشه سکوریت بعد از تولید امکانپذیر است؟
خیر. برش، سوراخکاری، جاسازی و اصلاح ابعاد باید قبل از ورود شیشه به کوره سکوریت انجام شود. بعد از سکوریت شدن، تغییر ابعاد یا ایجاد سوراخ روی شیشه امکانپذیر نیست.
چرا جورچین شیشه قبل از برش انجام میشود؟
جورچین باعث میشود قوارههای همرنگ و همضخامت از سفارشهای مختلف کنار هم قرار بگیرند و نقشه برش با کمترین دورریز آماده شود. این کار به مدیریت بهتر تولید و کاهش پرت شیشه کمک میکند.
نشان استاندارد روی شیشه سکوریت چه اهمیتی دارد؟
نشان استاندارد و کد شرکت به شناسایی محصول، ردیابی تولید و اطمینان از رعایت الزامات تولید شیشه سکوریت کمک میکند. برای سفارشهای پروژهای، این نشانهگذاری یکی از موارد مهم در کنترل و تحویل محصول است.
جمعبندی
فرآیند تولید شیشه سکوریت، مجموعهای از مراحل دقیق و بههمپیوسته است؛ از ثبت سفارش و بررسی نقشه تا برچسبگذاری، جورچین، برش، دیاموند، سوراخکاری، شستوشو، نشانگذاری، کوره، کوئنچ، کنترل کیفیت و تحویل. هر مرحله اگر درست انجام شود، روی کیفیت، ایمنی و زمان تحویل محصول اثر مستقیم دارد.
آذرجام نشکن با تجربه تولید، تجهیزات تخصصی، نشانگذاری استاندارد، مدیریت سیستمی سفارشها و کنترل مرحلهبهمرحله قوارهها، تلاش میکند سفارشهای شیشه سکوریت را با دقت و نظم مناسب پروژههای ساختمانی و صنعتی آماده کند.